

LQ-RTO STORETURE STORETURETURE WYSOKIE
Cat:Sprzęt
Przegląd RTO typu wieżowego Regeneracyjny utleniacz termiczny (RTO) to ekologiczny sprzęt do oczyszczania gazu odpadowego, który łączy utle...
Zobacz szczegóły
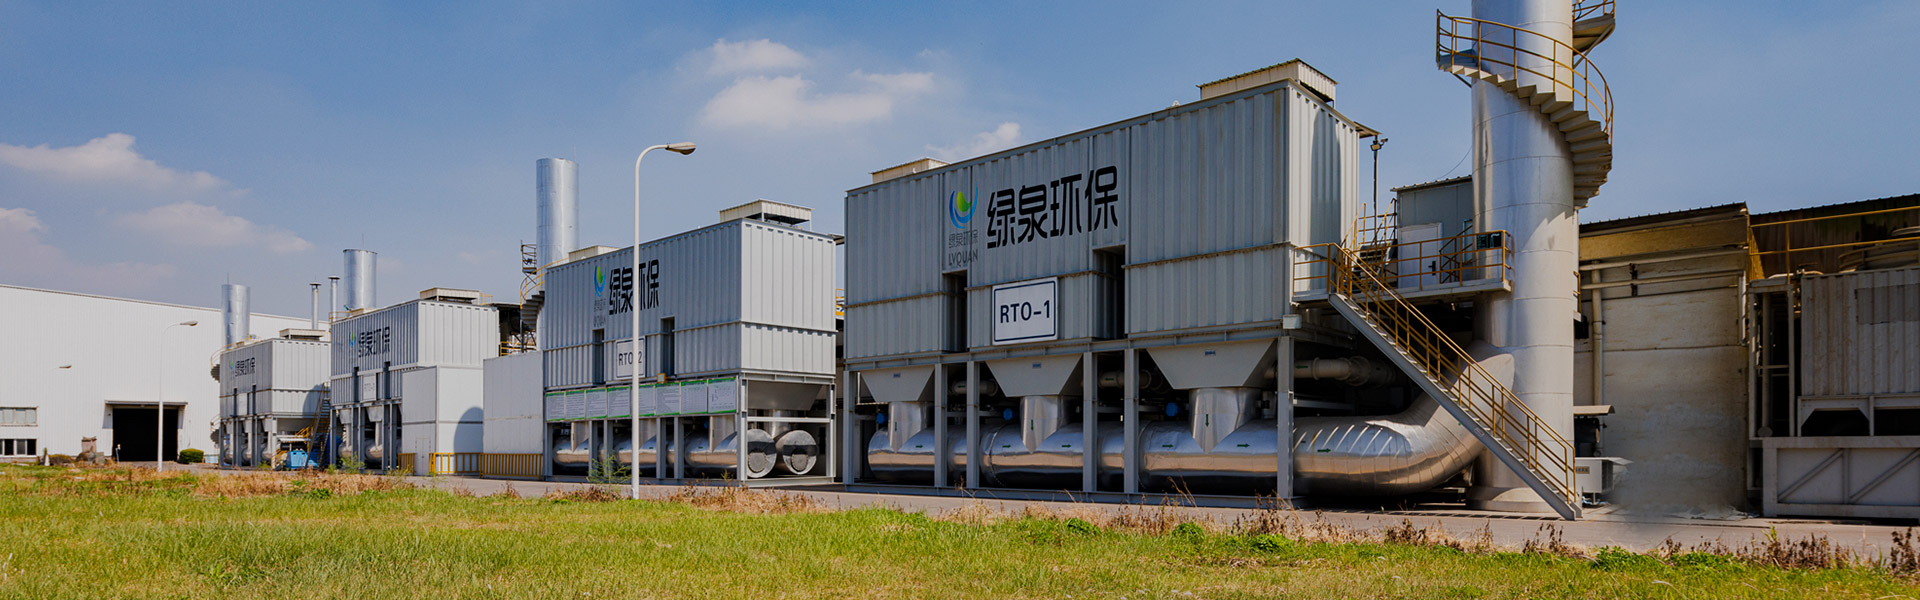
Kiedy o szóstej rano uruchamiana jest linia do powlekania w fabryce mebli, pierwsze powietrze docierające do komina niesie ze sobą ostry, słodki zapach, który sąsiedzi rozpoznają na długo przed kierownikiem zakładu. Odpowiedzialne za to związki nie są egzotyczne. Są to toluen, ksylen, octan etylu, octan butylu, aceton i kilka innych rozpuszczalników, które pojawiają się na prawie każdej liście rozpuszczalników przemysłowych. Oto praktyczna odpowiedź na pytanie, jakie są prawdziwe przykłady związków lotnych: w fabryce są to zwykle zwykłe rozpuszczalniki, a dokładna mieszanka w kanale wydechowym decyduje, która technologia redukcji emisji będzie skuteczna, a która po osiemnastu miesiącach pracy po cichu zawiedzie.
W tym artykule poważnie potraktowano to pytanie i udzielono odpowiedzi na trzy warstwy. Po pierwsze, wyjaśnia, co sprawia, że związek jest lotny w mierzalnym sensie. Po drugie, wymienia konkretne przykłady lotnych związków pogrupowanych według rodziny chemicznej, produktu codziennego użytku i procesu przemysłowego. Po trzecie, co najważniejsze dla każdego, kto kupuje lub określa specyfikację sprzętu do oczyszczania, pokazuje, w jaki sposób tożsamość tych związków wpływa na wybór technologii, koszty operacyjne, klasyfikację bezpieczeństwa i długoterminowe ryzyko związane z konserwacją.
Jeśli jesteś inżynierem ochrony środowiska, kierownikiem zakładu lub specjalistą ds. zaopatrzenia porównującym oferty producenta sprzętu zawierającego LZO, lista związków nie jest lekturą podstawową. To są założenia projektowe.
Konkretne związki w strumieniu spalin, a nie samo całkowite stężenie LZO, określają, która droga redukcji emisji jest technicznie wykonalna i ekonomicznie uzasadniona.
Zmienność nie jest właściwością, na którą można odpowiedzieć tak lub nie. Jest to pozycja na skali, a skalę określa prężność pary i temperatura wrzenia. Związek uważa się za lotny, gdy znaczna jego część opuszcza fazę ciekłą lub stałą i przechodzi do fazy gazowej w zwykłej temperaturze otoczenia. Prężność pary to liczba, która bezpośrednio opisuje tę tendencję: ciecz o prężności pary 30 kPa w temperaturze 25 °C ucieka do powietrza około trzydzieści razy szybciej niż ciecz o prężności pary 1 kPa w tych samych warunkach.
Różni organy regulacyjne wyznaczają granicę w różnych miejscach, co ma znaczenie komercyjne, ponieważ definicja określa, które rozpuszczalniki podlegają przepisom dotyczącym zezwoleń na emisję i raportowania.
Praktyczną konsekwencją jest to, że dwa zakłady stosujące ten sam rozpuszczalnik mogą zgłaszać różne ilości LZO w zależności od jurysdykcji, a rozpuszczalnik zwolniony z obowiązku zgłaszania na jednym rynku może podlegać pełnym regulacjom na innym. W przypadku projektowania sprzętu skala ciśnienia pary jest bardziej użyteczna niż etykieta z przepisami, ponieważ ciśnienie pary, temperatura i ruch powietrza wspólnie decydują o ilości rozpuszczalnika faktycznie docierającej do kanału.
Zawsze projektuj sprzęt do ograniczania emisji w oparciu o prężność pary i zakres wrzenia rzeczywistej mieszanki rozpuszczalników, ponieważ definicje regulacyjne różnią się w zależności od rynku, ale zachowanie fizyczne nie.
Rodziny substancji chemicznych zachowują się inaczej w przewodzie wydechowym, a grupowanie przykładów według rodziny to najszybszy sposób przewidzenia, która droga oczyszczania będzie właściwa. Na przykład węglowodory aromatyczne są ciężkie, często toksyczne i często podlegają ścisłym limitom składowania. Rozpuszczalniki natlenione mieszają się z wodą i spalają się czysto, co czyni je przyjaznymi dla utleniania katalitycznego, ale trudnymi do usunięcia za pomocą płuczek wodnych. Rozpuszczalniki halogenowe niszczą katalizatory i tworzą kwaśne gazy, które należy usunąć w dalszej części procesu.
W poniższej tabeli zebrano reprezentatywne przykłady związków lotnych z rodzin, które najczęściej pojawiają się w dokumentach pozwoleń przemysłowych i ocenach oddziaływania na środowisko.
| Rodzina chemiczna | Reprezentatywne przykłady | Typowa temperatura wrzenia | Tam, gdzie zwykle się pojawia | Wspólna droga redukcji |
|---|---|---|---|---|
| Węglowodory aromatyczne | Benzen, toluen, ksylen, etylobenzen, trimetylobenzen | 80 do 170°C | Farby drukarskie, farby, procesy petrochemiczne, kleje | Regeneracyjne utlenianie termiczne, adsorpcja na węglu aktywnym |
| Rozpuszczalniki tlenowe | Metanol, etanol, izopropanol, aceton, keton metylowo-etylowy, octan etylu | 56 do 83°C | Powlekanie, synteza farmaceutyczna, czyszczenie elektroniki, druk fleksograficzny | Utlenianie katalityczne, utlenianie termiczne, adsorpcja |
| Węglowodory halogenowane | Dichlorometan, trichloroetylen, perchloroetylen, chlorobenzen | 40 do 132°C | Odtłuszczanie metali, ekstrakcja farmaceutyczna, czyszczenie chemiczne | Utlenianie termiczne z późniejszym płukaniem alkalicznym |
| Węglowodory alifatyczne | Heksan, heptan, cykloheksan, eter naftowy | 69 do 98°C | Kleje, obróbka gumy, ekstrakcja olejów roślinnych | Adsorpcja na węglu aktywnym, utlenianie termiczne |
| Aldehydy i ketony | Formaldehyd, aldehyd octowy, akroleina, cykloheksanon | Minus 19 do 155°C | Produkcja żywicy, prasowanie płyt drewnianych, spoiwa odlewnicze | Utlenianie termiczne, utlenianie katalityczne |
| Estry i etery | Octan butylu, octan eteru metylowego glikolu propylenowego, eter metylowo-tert-butylowy, tetrahydrofuran | 55 do 146°C | Powlekanie puszek, farby do pakowania, przetwarzanie farmaceutyczne | Adsorpcja, regeneracyjne utlenianie termiczne |
| Terpeny i naturalne substancje lotne | Limonen, alfa-pinen, izopren, frakcje terpentyny | 34 do 176°C | Obróbka drewna, aromatyzowanie żywności, druk bioatramentami | Biofiltracja przy małych obciążeniach, utlenianie termiczne przy dużych obciążeniach |
| Organiczne związki siarki i azotu | Metanotiol, siarczek dimetylu, pirydyna, dimetyloformamid | 6 do 153°C | Masa celulozowa i papier, synteza farmaceutyczna, wulkanizacja gumy | Utlenianie termiczne z płukaniem, dokładne przesiewanie katalizatora |
Do każdego stołu tego rodzaju odnoszą się dwie ostrzeżenia. Po pierwsze, temperatura wrzenia jest wygodnym miernikiem zmienności, ale to nie to samo; związek może mieć umiarkowaną temperaturę wrzenia i nadal wytwarzać znaczne stężenie pary w ciepłym, dobrze wentylowanym miejscu pracy. Po drugie, rzeczywiste strumienie spalin prawie nigdy nie są pojedynczymi związkami. Pojedyncza linia prasy wklęsłej może jednocześnie uwalniać etanol, octan etylu, izopropanol i niewielką frakcję wyżej wrzących eterów glikolowych, a system oczyszczania musi obsługiwać całą mieszaninę, a nie średnią.
Kiedy projekt przechodzi od etapu wykonalności do projektu szczegółowego, lista związków jest zwykle zredukowana do trzech lub czterech reprezentatywnych gatunków, często nazywanych związkami markerowymi, a sprzęt jest dobierany według najgorszego spośród nich.
Przed wybraniem sprzętu pogrupuj strumień spalin w rodziny substancji chemicznych, ponieważ rodziny mają wspólne tryby awarii i odpowiednie drogi redukcji emisji.
Narażenie gospodarstw domowych jest użytecznym przypomnieniem, że zmienność jest normalną częścią chemii, a nie anomalią przemysłową. Zapach wnętrza nowego samochodu, ostry zapach markera permanentnego i zapach świeżo obranej pomarańczy są wynikiem tego samego procesu fizycznego: związków opuszczających stałą lub płynną powierzchnię i przedostających się do powietrza.
Typowe przykłady krajowe obejmują:
Zmierzone stężenia całkowitych LZO w nowo urządzonych budynkach mieszkalnych mogą sięgać kilkuset mikrogramów na metr sześcienny, a w słabo wentylowanych pomieszczeniach tworzą trwałe tło. To nie jest tylko temat dotyczący zdrowia domowego. Jest to również powód, dla którego producenci paneli drewnianych, producenci mebli i dostawcy podłóg muszą zmierzyć się z klasami emisji formaldehydu i wymogami dotyczącymi etykietowania produktów, a także wyjaśnia, dlaczego tak wiele fabryk instaluje systemy ekstrakcji i obróbki na etapach prasowania i powlekania, zamiast polegać na ogólnej wentylacji.
Te same związki, które powodują dolegliwości związane z powietrzem w domach, wpływają na limity emisji i wymagania dotyczące oczyszczania w fabrykach mebli, paneli i powłok.
W produkcji lista związków jest węższa, ale znacznie bardziej skoncentrowana. Zrozumienie, które rozpuszczalniki należą do jakiego etapu produkcji, pomaga inżynierowi przewidzieć profil stężenia, obecność cząstek stałych oraz to, czy rozpuszczalnik warto odzyskać, a nie zniszczyć.
Powłoki rozpuszczalnikowe są gęstym źródłem związków aromatycznych i utlenionych. Typowe przykłady obejmują toluen, ksylen, etylobenzen, octan butylu, keton metylowo-etylowy, cykloheksanon i octan eteru metylowego glikolu propylenowego. Na niektórych rynkach w druku wklęsłym wydawniczym dominuje toluen, natomiast w druku fleksograficznym opakowań coraz częściej wykorzystuje się etanol, octan etylu i izopropanol. Linie do powlekania wężownic często opierają się na wolniej odparowujących frakcjach aromatycznej solwent-nafty, co oznacza, że przewód wylotowy zawiera związki o temperaturze wrzenia znacznie powyżej 150 °C i odpowiednio mniejszą tendencję do pozostawania w fazie gazowej po ochłodzeniu.
Emisje ulotne i procesowe obejmują tutaj benzen, 1,3-butadien, etylen, propylen, styren i eter metylowo-tert-butylowy. Wiele z nich, oprócz LZO, jest sklasyfikowanych jako niebezpieczne substancje zanieczyszczające powietrze, dlatego wymagania dotyczące skuteczności niszczenia są często bardziej rygorystyczne niż ogólne limity LZO i czasami wymagają usunięcia na poziomie 98% lub lepszym przy ciągłym monitorowaniu.
Przetwarzanie wsadowe daje szeroką i zmienną mieszankę. Typowe przykłady obejmują dichlorometan, toluen, izopropanol, aceton, tetrahydrofuran, dimetyloformamid, pirydynę i octan etylu. Frakcja halogenowana jest krytycznym czynnikiem wpływającym na projekt, ponieważ wyklucza wiele układów katalitycznych i wymusza specyfikację materiałów odpornych na korozję oraz późniejszego oczyszczania kwaśnych gazów.
Etapy czyszczenia i fotolitografii uwalniają izopropanol, aceton, metanol, N-metylo-2-pirolidon i octan eteru metylowego glikolu propylenowego. Ilości są często małe, ale stężenia w lokalnych spalinach mogą być wysokie, a obecność rozpuszczalników zawierających azot powoduje powstawanie NOx związanych z paliwem, co należy uwzględnić przy projektowaniu spalania.
Sektor ten łączy formaldehyd z utwardzania żywicy z toluenem, ksylenem i limonenem z powłok i samego drewna. Sosna i inne gatunki drewna iglastego w naturalny sposób uwalniają terpeny podczas suszenia i prasowania, co zwiększa wkład biogenny, który czasami jest pomijany w inwentaryzacjach emisji.
Styren jest dominującym związkiem w operacjach nienasyconego poliestru i żelkotu, towarzyszy mu heksan, keton metylowo-etylowy i czasami fenol. Styren jest reaktywny i podatny na polimeryzację, dlatego zatykanie kanałów i zatykanie wymienników ciepła to powtarzające się problemy konserwacyjne.
Zastosowania związane z zapachem obejmują etanol, kwas octowy, aldehydy, siarczek dimetylu i różne terpeny. Stężenia są zwykle niskie, ale próg zapachu związków siarki można zmierzyć w częściach na miliard, dlatego cele leczenia często ustala się na podstawie percepcji, a nie masy.
Najpierw należy zidentyfikować etap procesu, a następnie listę związków, ponieważ warunki procesu decydują o tym, czy ten sam rozpuszczalnik pojawia się w postaci rozcieńczonego strumienia, czy jako stężony, gorący i zawierający cząstki stałe.
Dwie fabryki mogą używać tego samego rozpuszczalnika i nadal wymagają zupełnie innego sprzętu do redukcji emisji. Powód zwykle sprowadza się do tego, jak szybko rozpuszczalnik opuszcza fazę ciekłą i wchodzi do strumienia powietrza. Prężność pary to pojedyncza liczba, która najbardziej bezpośrednio opisuje tę tendencję. Związek o wysokim ciśnieniu pary w temperaturze pokojowej będzie pojawiał się w przewodzie wylotowym nawet z otwartego pojemnika, rozlanej cieczy lub powlekanej powierzchni, która przeszła już przez piec. Poniższa tabela przedstawia osiem lotnych związków, które często pojawiają się w spalinach przemysłowych, na podstawie przybliżonych wartości prężności par w temperaturze 25 °C.
Rozpiętość na tym wykresie wynosi w przybliżeniu trzydzieści sześć do jednego pomiędzy najwyższym i najniższym wpisem, a stosunek ten wyjaśnia wiele praktycznych problemów w projektach ograniczania emisji. Aceton i metanol, znajdujące się w górnej części skali, będą obecne w powietrzu w kanale niemal natychmiast po nałożeniu powłoki, co oznacza, że stężenie na wlocie do urządzenia oczyszczającego szybko reaguje na zmiany w produkcji. Toluen, ksylen i styren w dolnej części zachowują się zupełnie inaczej. Odparowują powoli i są nadal uwalniane z powlekanych części, pozostałości w zbiornikach i zużytego materiału filtracyjnego długo po zatrzymaniu linii powlekania. W zakładach, które dobierają wielkość systemu ekstrakcji w warunkach szczytowej produkcji, często stwierdza się, że w kanałach utrzymuje się niskie, ale stałe stężenie podczas okresów przestojów, co wpływa zarówno na koszty operacyjne urządzenia oczyszczającego, jak i na klasyfikację bezpieczeństwa przewodów.
Druga praktyczna konsekwencja dotyczy stanu fizycznego strumienia. Wysoce lotne związki pozostają w fazie gazowej nawet po schłodzeniu spalin, więc wymienniki ciepła i skraplacze odzyskują ich bardzo niewiele. Mniej lotne związki, takie jak ksylen i styren, łatwo kondensują, gdy gaz jest schładzany poniżej ich punktu rosy, dlatego odzysk kondensatu jest technicznie atrakcyjny w przypadku tych związków i w dużej mierze nieskuteczny w przypadku acetonu lub metanolu. Każdy, kto próbował odzyskać aceton poprzez schładzanie strumienia gazu, wyciągnął tę lekcję w postaci słabo działającego skraplacza i rosnących rachunków za prąd.
Trzecia konsekwencja dotyczy adsorpcji. Zarówno węgiel aktywny, jak i zeolit działają poprzez utrzymywanie cząsteczek na powierzchni, a ich pojemność zależy od siły przyciągania tych cząsteczek do powierzchni. Związki pod wysokim ciśnieniem pary są słabo trzymane i łatwo się przemieszczają, dlatego złoże węgla zawierające mieszaninę acetonu i toluenu ma tendencję do uwalniania acetonu jako pierwszego podczas desorpcji i może zostać z niego usunięte nawet pod wpływem samej wilgoci. Materiały zeolitowe są na ogół bardziej selektywne w stosunku do związków utlenionych niż węgiel aktywny i ta różnica jest jednym z powodów, dla których koncentratory zeolitów zastąpiły węgiel w wielu zastosowaniach powłok o dużej objętości i niskim stężeniu.
Czwarta konsekwencja dotyczy spalania. Każdy związek lotny ma ciepło spalania, a całkowita wartość opałowa strumienia spalin zależy od tego, jakie związki są obecne i w jakim stężeniu. Utlenione rozpuszczalniki, takie jak etanol i octan etylu, zawierają tlen w samej cząsteczce, co obniża ich wartość opałową i może utrudniać osiągnięcie operacji autotermicznej. Węglowodory aromatyczne i alifatyczne przenoszą więcej energii na jednostkę masy. Kiedy zakład przechodzi z powłoki na bazie rozpuszczalników na powłokę na bazie wody lub powłokę o wysokiej zawartości części stałych, zmienia się profil mieszanki, zmienia się wartość opałowa spalin, a wraz z nią zmienia się zużycie paliwa przez utleniacz.
Piąta konsekwencja dotyczy bezpieczeństwa. Temperatura zapłonu i dolna granica wybuchowości są właściwościami pojedynczego związku, a nie mieszaniny jako średniej. Strumień zawierający niewielką ilość rozpuszczalnika o bardzo niskiej temperaturze zapłonu, takiego jak heksan, może stwarzać większe ryzyko pożaru niż strumień o wyższym całkowitym stężeniu LZO, składający się z cięższych związków aromatycznych. Z tego powodu projekt kanałów, monitorowanie stężenia na linii i blokady bezpieczeństwa przed oczyszczaniem należy omawiać razem z listą związków, a nie osobno.
Na koniec wykres przypomina, że lista związków ma bezpośredni wpływ na koszty operacyjne. Związki o wysokim ciśnieniu pary wymagają większych złóż adsorpcyjnych lub wyższych temperatur utleniania; związki o niskim ciśnieniu pary częściej zanieczyszczają powierzchnie wymienników ciepła i wymagają okresowego czyszczenia. Żadna z sytuacji nie jest niemożliwa do rozwiązania, ale obie powinny pojawić się w kalkulacji całkowitego kosztu posiadania przed podpisaniem zamówienia, a nie po pierwszym roku działalności.
Prężność pary decyduje o tym, czy związek najlepiej jest zniszczyć, zaadsorbować, czy skondensować, dlatego też zajmuje pierwsze miejsce w każdym studium wykonalności redukcji emisji.
Gdy znana jest lista związków i zakres ich stężeń, decyzja dotycząca technologii staje się znacznie bardziej ustrukturyzowana. Pierwsze pytanie dotyczy tego, czy strumień jest rozcieńczony czy skoncentrowany. Strumienie poniżej około 100 mg na metr sześcienny są drogie w bezpośrednim utlenianiu, ponieważ paliwo potrzebne do utrzymania temperatury spalania może przekraczać wartość niszczonej substancji zanieczyszczającej. Z drugiej strony strumienie powyżej kilku tysięcy miligramów na metr sześcienny często mogą podtrzymać spalanie przy niewielkiej ilości paliwa dodatkowego lub bez niego.
Drugie pytanie dotyczy tego, czy związki te warto odzyskiwać. Odzysk rozpuszczalnika ma sens ekonomiczny, gdy rozpuszczalnik ma wysoką wartość rynkową, gdy jest stosowany w dużych ilościach i gdy można go zawrócić do procesu bez intensywnego oczyszczania. Odzyskiwanie jest znacznie mniej atrakcyjne w przypadku mieszanych, zanieczyszczonych strumieni, które wymagałyby destylacji przed ponownym użyciem.
Trzecie pytanie dotyczy tego, czy strumień zawiera coś, co może uszkodzić sprzęt. Halogeny powodują korozję powierzchni metalowych i zatruwają katalizatory. Związki zawierające krzem tworzą szklisty osad na powierzchniach wymienników ciepła. Fosfor i metale ciężkie trwale dezaktywują katalizatory. Cząstki stałe zatykają złoża adsorpcyjne. Każda z tych cech bardzo szybko zawęzi opcje technologiczne.
W przypadku strumieni o dużej objętości i niskim stężeniu, zawierających typowe rozpuszczalniki do powlekania i drukowania, etap zatężania, po którym następuje utlenianie, jest zwykle najbardziej ekonomiczną konfiguracją. Koncentrator zeolitowy adsorbuje związki z dużej objętości powietrza, a następnie desorpuje je do małej objętości w stężeniu 10–20 razy większym od pierwotnego, co pozwala znacznie mniejszemu utleniaczowi poradzić sobie z tą samą masą zanieczyszczeń. Poniższy system jest reprezentatywnym przykładem tej konfiguracji do zastosowań w zakresie powlekania i drukowania.
Na uwagę zasługuje logika projektowania takiego systemu. Koncentrator niczego nie niszczy; przenosi jedynie związki z dużego strumienia powietrza do małego. Utleniacz wykonuje pracę niszczącą. Jeśli koncentrator jest za mały, utleniacz otrzymuje słaby strumień i spala więcej paliwa niż to konieczne. Jeśli utleniacz jest zbyt mały w stosunku do piku desorpcji, niespalone związki przechodzą przez komin podczas cyklu desorpcji. Dopasowanie dwóch jednostek jest najważniejszym zadaniem inżynieryjnym w całym systemie.
Zatężanie przed utlenianiem jest najbardziej opłacalnym rozwiązaniem w przypadku strumieni rozpuszczalników o wysokim przepływie i niskim stężeniu, ale tylko wtedy, gdy koncentrator i utleniacz są dobrane razem.
Zniszczenie jest proste i niezawodne, ale przekształca potencjalnie cenny materiał w dwutlenek węgla i wodę. W przypadku rozpuszczalników o wyższej temperaturze wrzenia, takich jak toluen, ksylen i niektóre estry, adsorpcja, po której następuje kondensacja, może przywrócić użyteczny rozpuszczalnik do procesu i zmniejszyć zarówno zakup surowców, jak i koszty obróbki.
Wydajność odzyskiwania zależy w dużej mierze od listy związków. Rozpuszczalniki o temperaturze wrzenia powyżej około 100 °C skutecznie kondensują w umiarkowanych temperaturach chłodzenia i można je odzyskać z wysoką czystością, gdy surowiec stanowi pojedynczy rozpuszczalnik. Rozpuszczalniki o temperaturze wrzenia poniżej 70°C wymagają głębokiego chłodzenia, co gwałtownie zwiększa zużycie energii, a mieszaniny rozpuszczalników utlenionych i aromatycznych zwykle wymagają destylacji, zanim będą mogły zostać ponownie użyte w preparacie powłokowym.
Wilgotność jest drugą decydującą zmienną. Węgiel aktywny traci wiele ze swoich zdolności adsorpcji słabo trzymanych związków, gdy wilgotność względna przekracza około sześćdziesiąt procent, dlatego często wymagany jest etap osuszania lub chłodzenia przed nim. Poniższy system odzyskiwania łączy adsorpcję granulowanego węgla aktywnego z kondensacją, co jest dobrze ugruntowaną metodą w przypadku średnio- i wysokowrzących rozpuszczalników w procesach powlekania, drukowania i chemicznych.
Realistyczna ocena ekonomiki odzysku powinna uwzględniać wartość odzyskanego rozpuszczalnika, koszt pary lub gorącego gazu użytego do desorpcji, energię elektryczną do chłodzenia, koszt usunięcia wszelkich nieużytecznych frakcji oraz pracę związaną z monitorowaniem wydajności złoża. W wielu projektach okres zwrotu inwestycji wynosi od dwóch do czterech lat, ale tylko wtedy, gdy odzyskany rozpuszczalnik zostanie faktycznie wykorzystany ponownie, a nie zamieniony na odpad.
Odzyskiwanie opłaca się, gdy rozpuszczalnik jest wartościowy, strumień jest wystarczająco suchy, a odzyskaną ciecz można rzeczywiście zawrócić do produkcji.
Utlenianie katalityczne niszczy związki organiczne w temperaturach od około 250 do 450 °C, w porównaniu z temperaturą niezbędną do utleniania termicznego wynoszącą 760 do 850 °C. Ta niższa temperatura zmniejsza zużycie paliwa, zmniejsza grubość izolacji i zmniejsza powstawanie termicznych tlenków azotu. Kompromis polega na tym, że katalizator jest wrażliwy na określoną listę trucizn, a przed wyborem technologii należy sprawdzić listę związków.
Katalizatory dobrze tolerują utlenione i proste węglowodory alifatyczne. Nie tolerują związków chlorowcowanych, które tworzą chlorowodór i mogą chlorować powierzchnię katalizatora. Słabo działają także w obecności związków siarki, które tworzą siarczany blokujące miejsca aktywne, a pod wpływem krzemu, fosforu i metali ciężkich są trwale dezaktywowane. Strumienie zawierające silikonowe środki antyadhezyjne, silany lub pewne dodatki fosforanowe są zatem zwykle kierowane zamiast tego do utleniania termicznego.
W przypadku czystych, niezawierających halogenów strumieni o umiarkowanych stężeniach, utlenianie katalityczne stanowi kompaktowe i ekonomiczne rozwiązanie. Poniższy sprzęt jest przeznaczony do tej kategorii zastosowań, gdzie lista związków została sprawdzona pod kątem kompatybilności z katalizatorem, a docelowy poziom odzysku ciepła jest umiarkowany.
Zanim zdecydujesz się na drogę katalityczną, zadaj dwa pytania. Po pierwsze, czy w przyszłości można zmienić skład rozpuszczalnika lub powłoki w sposób powodujący wprowadzenie trucizny katalizatora i jaki byłby koszt takiej zmiany, gdyby tak się stało? Po drugie, czy dostawca katalizatora jest w stanie zapewnić harmonogram wymiany i gwarancję działania w oparciu o rzeczywistą listę składników, a nie ogólną wartość LZO? Obydwa pytania odróżniają trwałą instalację od takiej, która wymaga wymiany katalizatora co osiemnaście miesięcy.
Utlenianie katalityczne jest właściwym wyborem tylko wtedy, gdy lista związków jest wolna od halogenów, siarki, krzemu, fosforu i metali ciężkich obecnie i w dającej się przewidzieć przyszłości.
Niewielka liczba rodzin złożonych wymaga szczególnej uwagi podczas projektowania, a błędne ich wykonanie powoduje awarię, która jest kosztowna, a czasem niebezpieczna.
Związki halogenowane, takie jak dichlorometan i trichloroetylen, podczas utleniania wytwarzają chlorowodór lub bromowodór. Gazy te muszą zostać usunięte za pomocą płuczki alkalicznej, zanim gaz dotrze do komina, a przewody, wymiennik ciepła i komin muszą być zbudowane z materiałów odpornych na korozję. Należy również uważnie kontrolować temperaturę spalania, ponieważ niewłaściwe okno temperaturowe w połączeniu ze źródłem chloru i matrycą organiczną może sprzyjać tworzeniu się związków dioksynopodobnych. Nie jest to kwestia teoretyczna; dlatego w wielu jurysdykcjach strumienie odpadów chlorowcowanych podlegają odrębnym regulacjom.
Związki zawierające siarkę atakują zarówno katalizatory, jak i powierzchnie wymiany ciepła. Metanotiol i siarczek dimetylu, powszechne w przemyśle celulozowym, spożywczym i gumowym, utleniają się do dwutlenku siarki, który tworzy żrący kwas siarkowy, gdy gaz ochładza się poniżej punktu rosy. Albo temperaturę komina należy utrzymywać powyżej kwaśnego punktu rosy, albo w dalszej części instalacji należy dodać płuczkę.
Reaktywne monomery, takie jak styren, wymagają innego rodzaju uwagi. Styren polimeryzuje w podwyższonej temperaturze, szczególnie w obecności stojących gorących powierzchni lub pozostałości katalitycznych, tworząc osady ograniczające przepływ i zmniejszające przenoszenie ciepła. Należy unikać martwych odnóg w kanałach, a powierzchnie odzysku ciepła wymagają strategii czyszczenia uwzględnionej w harmonogramie eksploatacji.
Innym szczególnym przypadkiem są aldehydy, zwłaszcza formaldehyd. Łatwo się utleniają i można je poddać obróbce katalitycznej, ale są również rozpuszczalne w wodzie i można je znacznie zredukować za pomocą mokrej płuczki, gdy stężenie jest wystarczająco niskie. Gdy formaldehyd pochodzi ze strumienia procesu mokrego, etap przemywania przed utleniaczem może zmniejszyć zarówno obciążenie, jak i ryzyko tworzenia się osadów żywicznych.
Związki halogenowe, zawierające siarkę i reaktywne dodają co najmniej jedną operację jednostkową do ciągu technologicznego, a niedoszacowanie ich jest jedną z najczęstszych przyczyn niepowodzeń projektów ograniczających emisję gazów cieplarnianych.
Kiedy zakład zwraca się z zapytaniem do producenta lub dostawcy sprzętu zawierającego LZO, jakość pakietu danych technicznych w dużej mierze determinuje jakość otrzymanej oferty. Dostawcy, którzy otrzymają jedynie dane o całkowitym stężeniu LZO, albo zaprojektują zbyt zachowawczo, albo optymistycznie zaprojektują, a żaden z wyników nie będzie dobrze służył kupującemu.
| Dane wejściowe projektu | Typowy format | Dlaczego to ma znaczenie | Ryzyko w przypadku pominięcia |
|---|---|---|---|
| Lista złożona | Nazwane gatunki z przybliżonymi wartościami procentowymi | Określa kompatybilność katalizatora, dobór materiału i klasę bezpieczeństwa | Zły wybór technologii i przedwczesna awaria sprzętu |
| Zakres stężeń | Miligramy na metr sześcienny, minimum i maksimum | Ustawia bilans energetyczny utleniacza | Nadmierne zużycie paliwa lub niestabilne spalanie |
| Natężenie przepływu spalin | Metrów sześciennych na godzinę w określonej temperaturze | Dobiera wymiary wentylatora, kanału i jednostek uzdatniających | Niedobór mocy produkcyjnych lub niepotrzebne wydatki kapitałowe |
| Temperatura i wilgotność | Stopnie Celsjusza i wilgotność względna na wlocie | Wpływa na zdolność adsorpcji i potencjał kondensacji | Słaba wydajność odzysku i skrócona żywotność adsorbentu |
| Zawartość cząstek stałych i aerozoli | Miligramy na metr sześcienny i natura cząstek | Określa potrzebę filtracji lub wstępnego szorowania | Zablokowane złoża adsorpcyjne i zanieczyszczone wymienniki ciepła |
| Harmonogram operacyjny | Godziny dziennie, dni w tygodniu, wsadowe lub ciągłe | Wpływa na strategię odzysku ciepła i sterowania | Wysokie koszty paliwa w trybie gotowości i niestabilna kontrola procesu |
| Wymagana skuteczność usuwania | Wartość procentowa i obowiązująca norma emisji | Określa gwarantowany punkt wydajności | Brak zgodności po uruchomieniu |
| Dostępne media i powierzchnia | Moc, para, gaz, powierzchnia, limit wysokości | Ogranicza możliwy zestaw technologii | Późne przeprojektowanie i dodatkowe prace budowlane |
Warto dodać jeszcze dwie uwagi. Po pierwsze, tam, gdzie to możliwe, należy raczej zmierzyć natężenie przepływu spalin, a nie je oszacować, ponieważ przewymiarowanie systemu wyciągowego jest powszechnym i kosztownym zwyczajem, który zwiększa zarówno koszty inwestycyjne, jak i operacyjne, bez poprawy wychwytywania. Po drugie, w zapytaniu należy bezpośrednio podać normę emisyjną obowiązującą dla danej lokalizacji, łącznie z wszelkimi wymogami lokalnymi, które są bardziej rygorystyczne niż limity krajowe.
Kompletny pakiet danych technicznych, zwłaszcza lista wymienionych składników, to najskuteczniejszy sposób na obniżenie zarówno ceny zakupu, jak i kosztu eksploatacji systemu redukcji emisji LZO.
Złożona tożsamość nadal ma znaczenie po uruchomieniu. Złoża adsorpcyjne wypełnione słabo trzymanymi związkami o wysokim ciśnieniu pary, takimi jak aceton i metanol, nasycają się szybciej i mogą być wypierane przez wilgoć podczas wyłączania. Złoża obciążone cięższymi związkami aromatycznymi nasycają się wolniej, ale są trudniejsze do całkowitej regeneracji, a pozostałości stopniowo gromadzą się w strukturze porów, aż pojemność spadnie poniżej wartości projektowej.
Praktyczny program monitorowania zwykle łączy trzy elementy: okresowy pomiar stężenia na wylocie przy użyciu przenośnego detektora płomieniowo-jonizacyjnego, śledzenie trendu spadku ciśnienia na złożu adsorpcyjnym oraz profilowanie temperatury w utleniaczu w celu wykrycia tworzenia kanałów lub degradacji katalizatora. Spadek ciśnienia jest często najwcześniejszym sygnałem, że coś się zmieniło, a śledzenie go nie kosztuje nic poza rutynowym odczytem.
Parametry regeneracji zasługują na taką samą uwagę jak projekt początkowy. Zbyt mała energia desorpcji pozostawia resztki rozpuszczalnika w złożu i zmniejsza wydajność roboczą. Zbyt duża ilość energii powoduje marnowanie pary lub gorącego gazu i może spowodować degradację samego adsorbentu, zwłaszcza węgla aktywnego, który zaczyna tracić strukturę w utrzymujących się wysokich temperaturach. Kwestię, kiedy wymienić adsorbent, omówiono bardziej szczegółowo w tym artykule na temat czy sprzęt do oczyszczania organicznych gazów odlotowych wymaga regularnej wymiany adsorbentu , które warto przeczytać wraz z własnymi danymi eksploatacyjnymi.
W przypadku utleniaczy lista konserwacji jest krótsza, ale nie mniej ważna. Powierzchnie wymienników ciepła należy oczyścić w przypadku wzrostu spadku ciśnienia, palniki i urządzenia do wykrywania płomienia należy przetestować w określonym cyklu, a wszelkie zmiany w składzie rozpuszczalnika stosowanego w produkcji należy zgłaszać zespołowi konserwacyjnemu, zanim dotrą one do linii powlekania, a nie później.
Śledź spadek ciśnienia, stężenie na wylocie i profil temperatury utleniacza według ustalonego harmonogramu, ponieważ te trzy odczyty pozwalają wykryć prawie każdy rozwijający się problem, zanim stanie się on zdarzeniem zapewniającym zgodność.
Sprzęt do redukcji emisji nie jest zakupem katalogowym. Gwarancja wydajności zależy od tego, jak dobrze dostawca rozumie listę składników, zmienność procesu i ograniczenia miejsca, a także od tego, czy ta sama organizacja, która zaprojektowała system, również go produkuje i uruchamia na miejscu.
Oceniając oferty, należy szukać dowodów potwierdzających możliwości projektowe, a nie samą produkcję sprzętu. Dostawca, który może przedstawić bilans masowy w całym ciągu obróbki, bilans cieplny utleniacza oraz pisemne oświadczenie określające, które związki zostaną zaakceptowane, a które nie, jest o wiele bardziej wartościowy niż dostawca oferujący najniższą cenę kapitału bez technicznych warunków granicznych. Certyfikaty kwalifikacyjne, rejestracje systemów zarządzania jakością i środowiskiem oraz kwalifikacje projektowe i konstrukcyjne dostarczają użytecznych sygnałów o dyscyplinie operacyjnej dostawcy. Możesz przejrzeć profil firmy, kwalifikacje i zaplecze produkcyjne chińskiego producenta sprzętu zawierającego LZO jako przykład rodzaju informacji, jakie powinien być w stanie dostarczyć poważny dostawca.
Warto również potwierdzić, kto zajmie się instalacją, uruchomieniem, szkoleniem operatorów i obsługą posprzedażową. System, który jest wyprodukowany prawidłowo, ale źle zainstalowany, będzie działał gorzej, a wytykanie palcem, jakie następuje, zwykle kosztuje więcej niż pierwotna różnica w cenie pomiędzy dwoma oferentami. Poproś o listę referencyjną porównywalnych instalacji i, jeśli to możliwe, porozmawiaj z operatorami instalacji, którzy je codziennie obsługują, a nie tylko z inżynierami projektu, którzy je zlecili.
Kupuj inżynierię, produkcję i uruchomienie od jednej odpowiedzialnej organizacji, ponieważ gwarancje wydajności są tak mocne, jak najsłabsze ogniwo w tym łańcuchu.
Formaldehyd, limonen, aceton, etanol, izopropanol, toluen, ksylen i styren pojawiają się najczęściej w badaniach monitorowania powietrza w pomieszczeniach. Formaldehyd i toluen są zwykle kojarzone z materiałami budowlanymi, meblami i powłokami, natomiast limonen i etanol pochodzą głównie ze środków czyszczących, odświeżaczy powietrza i artykułów higieny osobistej. Stężenia różnią się znacznie w zależności od szybkości wentylacji, temperatury i wieku mebli.
Przepisy zwykle dotyczą związków biorących udział w reakcjach fotochemicznych w atmosferze wraz z oddzielną listą niebezpiecznych substancji zanieczyszczających powietrze, takich jak benzen, formaldehyd i dichlorometan. W praktyce większość pozwoleń określa całkowity limit węglowodorów niemetanowych oraz szczegółowe limity dla krótkiej listy gatunków toksycznych. Sprawdzenie dokładnego brzmienia obowiązującej normy lokalnej jest bardziej niezawodne niż poleganie na ogólnych klasyfikacjach chemicznych.
Tak. Limonen, alfa-pinen i podobne terpeny mają prężność pary w tym samym zakresie, co wiele rozpuszczalników przemysłowych i są całkowicie lotne. Przyczyniają się do powstawania nieprzyjemnych zapachów podczas obróbki drewna, drukowania przy użyciu tuszy pochodzenia biologicznego i produkcji żywności, a także mogą tworzyć wtórne aerozole organiczne w reakcji z ozonem w atmosferze. Ich naturalne pochodzenie nie zwalnia ich z obowiązku przetwarzania, jeśli obowiązują lokalne ograniczenia.
Temperatura wrzenia jest praktycznym wskaźnikiem tego, jak łatwo związek opuszcza fazę ciekłą i jak łatwo może zostać skondensowany lub zdesorbowany. Związki wrzące poniżej około 70°C są trudne do odzyskania przez kondensację i zwykle słabo utrzymują się na adsorbentach. Związki wrzące powyżej około 150 °C łatwo się kondensują, ale mogą zanieczyszczać powierzchnie wymiany ciepła. Inżynier projektu wykorzystuje te informacje, aby podjąć decyzję między zniszczeniem, adsorpcją i odzyskiem.
Tak i większość systemów przemysłowych tak robi. Ograniczenia pojawiają się, gdy mieszanina zawiera związki o sprzecznych wymaganiach, np. rozpuszczalnik chlorowcowany zmieszany ze strumieniem przeznaczonym do utleniacza katalitycznego lub związek wysokowrzący żywicotwórczy zmieszany z lekkim rozpuszczalnikiem przeznaczonym do adsorpcji węgla. W takich przypadkach strumień jest zwykle rozdzielany, poddawany wstępnej obróbce lub kierowany do utleniania termicznego.
Jeśli powodują dolegliwości związane z nieprzyjemnym zapachem lub przyczyniają się do osiągnięcia regulowanego limitu emisji, tak. Obowiązki oczyszczania związków biogennych są zwykle niższe niż w przypadku strumieni rozpuszczalników i często wystarcza biofiltracja lub utlenianie w niskiej temperaturze. Proces projektowania jest taki sam: należy zidentyfikować związki, określić ilościowo stężenie i wybrać metodę odpowiadającą obydwom.
Porównaj wartość rynkową odzyskanego rozpuszczalnika z kosztem pary, energii elektrycznej i pracy potrzebnej do jego odzyskania, a następnie dodaj koszt utylizacji jakiejkolwiek frakcji, której nie można ponownie wykorzystać. Odzyskiwanie na ogół wygrywa w przypadku pojedynczych, wyżej wrzących rozpuszczalników stosowanych w dużych ilościach. Zniszczenie zazwyczaj wygrywa w przypadku strumieni mieszanych, o niskim stężeniu lub o niskiej wartości.
Niezależnie od tego, którą drogę wybierzesz, lista złożona jest dokumentem określającym wykonalność, koszt i długoterminową niezawodność.
Omówione tutaj przykłady lotnych związków nie są listą akademicką. Aceton, metanol, octan etylu, toluen, ksylen, styren, formaldehyd i ich halogenowane i zawierające siarkę odpowiedniki niosą ze sobą odrębny zestaw konsekwencji dla kontroli emisji. Określają, czy strumień można poddać obróbce katalitycznej, czy należy go zagęścić przed utlenianiem, czy odzysk jest uzasadniony finansowo i jakie materiały przetrwają dziesięć lat pracy.
Praktyczna sekwencja jest prosta. Scharakteryzuj strumień spalin, pogrupuj związki według rodzin, potwierdź zakres stężeń i zmienność, a dopiero potem oceń możliwości technologiczne. Zakłady przestrzegające tej kolejności zazwyczaj kupują mniejszy sprzęt, zużywają mniej paliwa i poświęcają mniej czasu na radzenie sobie z niespodziankami związanymi z przestrzeganiem przepisów. Rośliny, które ją pomijają, zwykle odkrywają listę związków podczas pierwszego testu stosu, który jest najdroższym możliwym momentem na jej naukę.
Powiązana lektura: jeśli obecnie określasz lub obsługujesz system oparty na adsorpcji, w tym artykule wyjaśniono, jak ocenić, kiedy okres użytkowania adsorbentu dobiegł końca i co należy sprawdzić przed jego wymianą.
Jakie rodzaje materiałów odpadowych można przetworzyć przy pomocy systemu spalania LQTO
Najpierw scharakteryzuj związki, w drugiej kolejności wybierz technologię, a system redukcji emisji dotrzyma swojej gwarancji, a nie tylko dotrzyma terminu dostawy.

Przegląd RTO typu wieżowego Regeneracyjny utleniacz termiczny (RTO) to ekologiczny sprzęt do oczyszczania gazu odpadowego, który łączy utle...
Zobacz szczegóły
Przegląd RTO typu wieżowego Nasza firma oferuje dwa rodzaje obrotowego RTO, które są RTO ROTARY i jednofalową RTO z pojedynczą lufą. ...
Zobacz szczegóły
Przegląd Katalityczne spalanie jest metodą oczyszczania, która wykorzystuje katalizatory do utleniania i rozkładu substancji palnych w gaza...
Zobacz szczegóły
Przegląd Piece spalania odpadów stałych są niezbędnym sprzętem do zarządzania odpadami stałymi, zaprojektowanymi do przekształcania mat...
Zobacz szczegóły
Przegląd urządzenia do odzyskiwania rozpuszczalnika z włókna węglowego System odzyskiwania rozpuszczalnika z włókna węglowego (ACF) to ...
Zobacz szczegóły
Koncepcja systemu RTO zeolitu Używając koła Zeolite do adsorbowania odpadów organicznych, niskie stężenie i wysoką objętość powietrza paliw...
Zobacz szczegóły
Koncepcja kompletnego zestawu sprzętu Celem zastosowania obrotowej adsorpcji bębna bębna w gazach odpadowych organicznych jest skoncentrowa...
Zobacz szczegóły
Sprzęt do oczyszczania katalitycznego VOC-CFT-Co Sprzęt do oczyszczania adsorpcji VOC-CFT-CO, składający się z o stałym łóżku o strukturze ...
Zobacz szczegóły
Koncepcja spalania katalitycznego ze stałym łóżkiem jako zestaw wyposażenia Katalityczne urządzenie spalinowe ze stałym łóżkiem jest odpowi...
Zobacz szczegóły
Koncepcja spalania katalitycznego obrotowego kół zeolitu jako zestaw wyposażenia W połączonym procesie oczyszczania gazu odpadowego i gazu ...
Zobacz szczegółyPRZENOŚNY
Copyright © LV Quan Environmental Protection Engineering Technology Co., Ltd. All Rights Reserved. VOCS Organic Wast Gas Oczyszczanie urządzeń Inżynieria Sprzęt

